
Las plantas industriales que implementan sistemas de monitorización en tiempo real reducen sus paradas no planificadas hasta un 35% y mejoran su eficiencia operativa (OEE) entre 15-25%. Estos no son números aspiracionales: son resultados medibles que empresas de manufactura están consiguiendo hoy.
La monitorización de la producción se ha convertido en un pilar estratégico para las plantas industriales que buscan eficiencia, control y capacidad de reacción inmediata. Ya no basta con recopilar datos; el verdadero reto es visualizar en tiempo real qué está ocurriendo en la fábrica, identificar paradas, detectar cuellos de botella y actuar en el momento adecuado.
Gracias a tecnologías como los sistemas MES y las pantallas industriales en planta, hoy es posible transformar los datos en una visión clara y compartida del estado productivo con un solo vistazo.
Índice
¿Qué es la monitorización industrial?
La monitorización industrial es el proceso continuo de captura, análisis y visualización de datos procedentes de máquinas, líneas de fabricación y sistemas de control en entornos productivos. Su objetivo es proporcionar al equipo de producción una visión precisa y en tiempo real del estado operativo de la planta, permitiendo detectar anomalías, corregir desviaciones y tomar decisiones con base en datos objetivos.
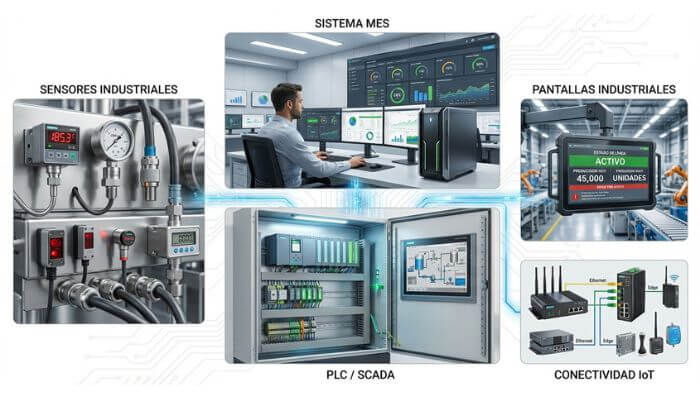
A diferencia de los sistemas de supervisión tradicionales, la monitorización industrial moderna integra tecnologías como sensores industriales, PLCs, sistemas SCADA y plataformas MES para construir un ecosistema de información continuo y centralizado.
Este enfoque permite:
- Supervisar parámetros críticos como temperatura presión, velocidad de ciclo y OEE en tiempo real.
- Detectar cuellos de botella y microparadas antes de que afecten al objetivo de producción del turno
- Registrar históricos de producción que alimentan los procesos de mejora continua.
- Integrar datos de múltiples líneas, plantas o ubicaciones en un único sistema de monitorización de procesos industriales
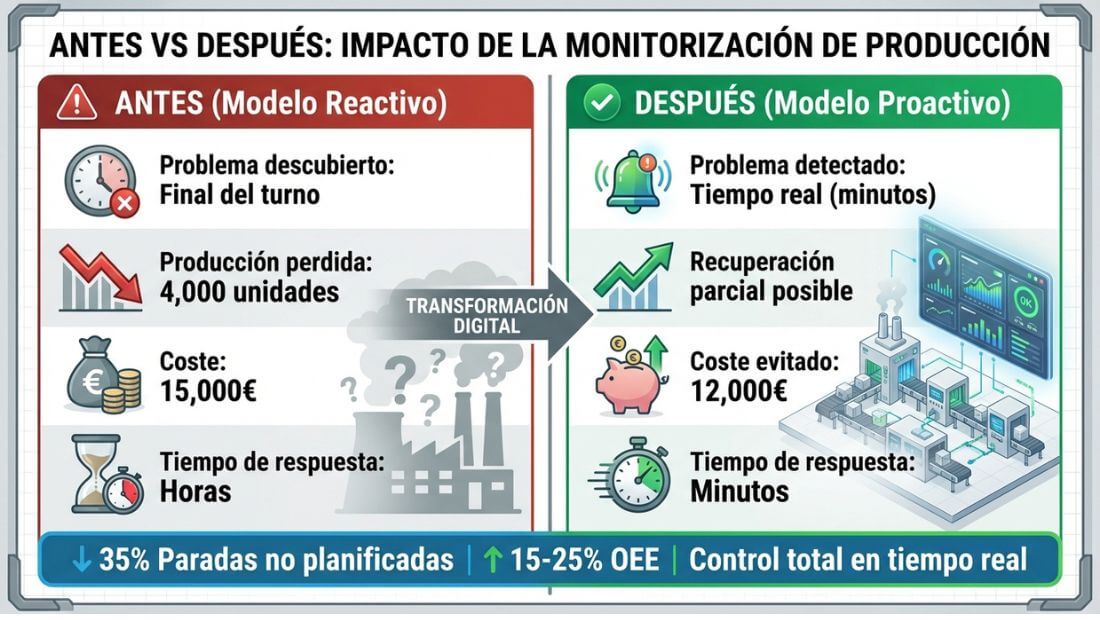
La monitorización continua de procesos industriales transforma la gestión de planta: se pasa de un modelo reactivo (donde los problemas se detectan cuando ya han causado daño) a un modelo proactivo en el que los datos anticipan los fallos y permiten actuar antes de que ocurran.
Por qué es importante la monitorización de la producción
En una planta industrial, cada minuto cuenta. Una línea parada, una avería no detectada o una producción por debajo del objetivo impactan directamente en costes y plazos.
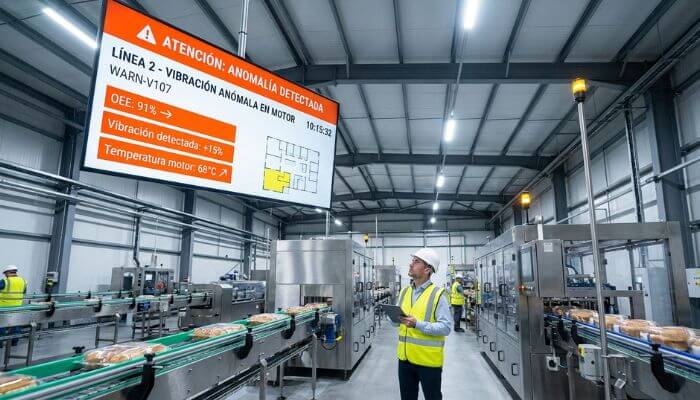
La monitorización de la producción es clave porque permite pasar de un modelo reactivo (arreglar la máquina cuando ya se ha roto y ha parado la línea) a uno proactivo (ajustar la máquina porque los datos indican una vibración anómala antes de que falle).
La monitorización de la producción es clave porque:
- Reduce tiempos de respuesta ante incidencias.
- Mejora la transparencia operativa.
- Permite decisiones basadas en datos reales, no en suposiciones.
- Alinea a todos los equipos con los mismos indicadores.
Para un jefe de producción o gerente de planta, disponer de información en tiempo real significa control total de la operación.
Sistemas y equipos en la monitorización de la producción
Para lograr una monitorización de procesos efectiva, es necesaria la correcta integración de sistemas y equipos propios de la automatización industrial avanzada.
Sistemas MES
Los MES son el núcleo de la monitorización. Recogen datos de máquinas, operarios y procesos, los procesan y los convierten en información útil para la gestión de la producción. Funcionan como el cerebro que integra todas las fuentes de datos y las traduce a indicadores accionables.
Funciones principales:
- Captura automática de eventos de producción
- Cálculo en tiempo real de KPIs (OEE, disponibilidad, rendimiento)
- Gestión de órdenes de producción y trazabilidad
- Generación de alertas ante desviaciones
IoT industrial (Internet de las Cosas)
El IoT industrial actúa como el puente entre las máquinas físicas y los sistemas digitales de monitorización. Mediante dispositivos conectados, gateways industriales y comunicaciones seguras, el IoT permite:
- Conectar maquinaria antigua y nueva sin grandes modificaciones.
- Centralizar datos de múltiples líneas o plantas.
- Enviar información en tiempo real al sistema MES o a plataformas de análisis.
- Escalar la monitorización de la producción de forma flexible y modular.
Gracias al IoT, la monitorización deja de ser local y pasa a ser global, accesible y en tiempo real, incluso desde ubicaciones remotas.
Monitorización en Plantas Industriales: instalación y funcionamiento
La monitorización en plantas industriales va más allá de instalar pantallas: implica diseñar un sistema que recoja datos en el punto exacto donde se genera el valor (la máquina, la línea, el operario) y los lleve de forma inmediata al lugar donde se toman decisiones. La instalación en planta contempla tres capas diferenciadas:
Capa de captación:
Sensores, PLCs y gateways industriales que recogen datos directamente de las máquinas, integrándose tanto en maquinaria nueva como en equipos legacy sin necesidad de sustituirlos.
Capa de proceso:
El sistema MES centraliza y contextualiza los datos recibidos, asociándolos a la orden de producción activa, el operario en turno y los parámetros de calidad definidos.
Capa visual:
Pantallas industriales ubicadas estratégicamente en planta (junto a cada línea, en la zona de supervisión, en la oficina de producción) muestran los indicadores más relevantes para cada área.
Las soluciones de monitorización de plantas industriales de Konetia se adaptan a la tipología de cada fábrica: desde una única línea de producción hasta complejos multi-planta con decenas de equipos.
Pantallas MES en plantas industriales
Las pantallas industriales son el elemento visual clave del sistema. A través de ellas se muestran:
- Indicadores de producción en tiempo real.
- Mensajes de estado (línea parada por mantenimiento, producción en objetivo).
- Cuadros de mando dinámicos que cambian automáticamente.
Estas pantallas convierten los datos en información clara, visual y accionable.
Cómo funciona un sistema de monitorización en planta
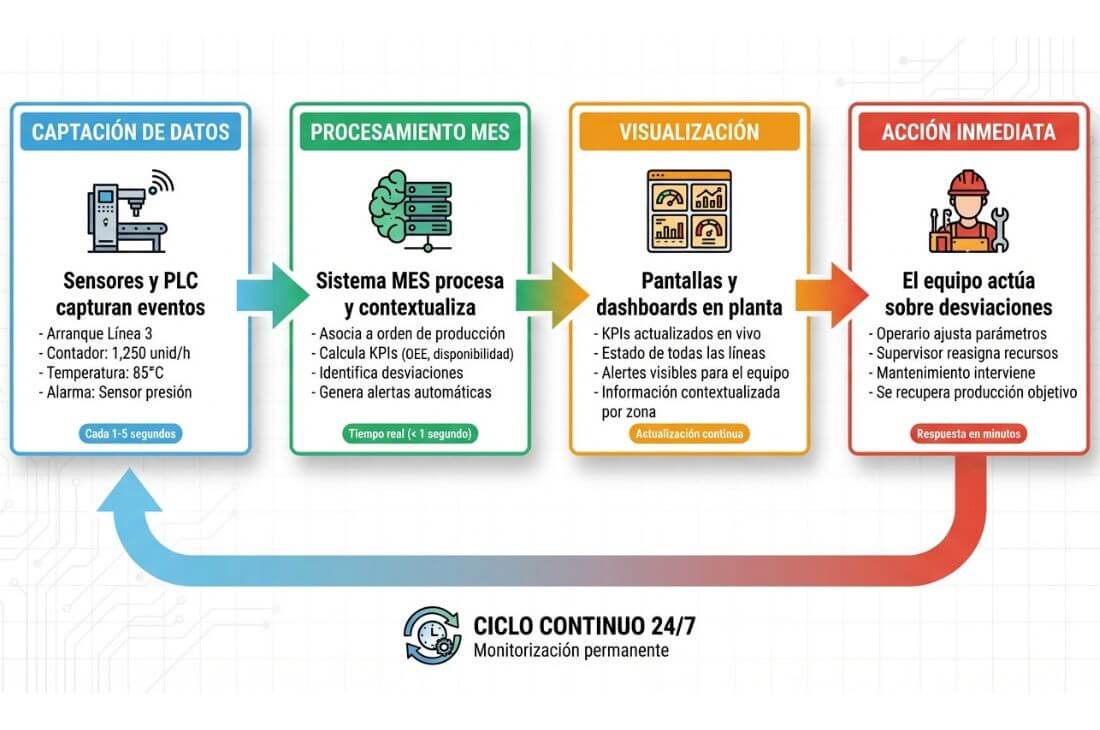
Un sistema de monitorización de la producción se basa en un flujo claro, continuo y orientado a la acción:
Captación del dato desde máquinas y sistemas
Sensores, PLC y sistemas SCADA capturan eventos en tiempo real: arranques, paradas, contadores de producción, alarmas. Esta información se envía al sistema MES cada segundo o cada pocos segundos, dependiendo de la criticidad del proceso.
Procesamiento de la información en el sistema MES
El MES recibe los datos en bruto, los contextualiza (asociándolos a la orden de producción activa, al producto en fabricación, al operario responsable) y calcula automáticamente los indicadores clave: OEE, disponibilidad, rendimiento, calidad. También identifica desviaciones y genera alertas.
Visualización en tiempo real mediante pantallas y dashboards
La información procesada se muestra en pantallas ubicadas estratégicamente en planta. Cada pantalla puede configurarse para mostrar los datos más relevantes para su zona: una pantalla en la zona de envasado mostrará indicadores de esa línea, mientras que una pantalla en la oficina de producción mostrará una vista global de toda la planta.
Monitorización en tiempo real de señales en producción remota
Uno de los avances más significativos en los sistemas actuales es la capacidad de realizar monitorización en tiempo real de señales en producción remota: acceder al estado exacto de la planta desde cualquier ubicación, sin necesidad de estar físicamente presente en la fábrica.
Esto es posible gracias a la combinación de protocolos de comunicación industrial seguros y conectividad avanzada: OPC-UA, estándar de comunicación industrial que garantiza interoperabilidad entre equipos de distintos fabricantes y transferencia segura de datos; MQTT, protocolo ligero ideal para la transmisión de datos IoT en tiempo real con baja latencia, muy utilizado en entornos con conectividad limitada; y conectividad 4G/5G industrial, que permite la sincronización en tiempo real de señales desde plantas remotas o líneas de producción descentralizadas, sin dependencia de la red corporativa.
Acción inmediata para corregir desviaciones
Cuando un operario ve que la velocidad de producción está cayendo, o cuando un supervisor recibe una alerta de parada, pueden actuar de inmediato: ajustar parámetros, llamar a mantenimiento, reasignar recursos. La rapidez en la acción es lo que marca la diferencia entre recuperar el objetivo o perder el turno.
Este ciclo continuo permite una gestión proactiva de la producción, donde los problemas se detectan y resuelven en minutos en lugar de horas.
Indicadores clave en la monitorización de la producción
Para que la monitorización sea realmente efectiva, es clave definir indicadores relevantes y alineados con los objetivos de producción. Entre los más utilizados se encuentran:
- OEE (Overall Equipment Effectiveness): Mide la eficiencia global del equipo combinando disponibilidad, rendimiento y calidad. Un OEE del 85% se considera clase mundial.
- Disponibilidad de línea: Porcentaje del tiempo que la línea está disponible para producir (excluye paradas planificadas y no planificadas).
- Rendimiento productivo: Velocidad real vs velocidad teórica. Detecta microparadas y ralentizaciones.
- Paradas y causas de parada: Registro detallado de todas las interrupciones con su motivo (falta de material, avería mecánica, cambio de formato, etc.).
- Calidad y rechazos: Porcentaje de productos conformes vs no conformes. Permite identificar derivas de calidad antes de producir grandes lotes defectuosos.
Estos KPIs, mostrados en pantallas visibles en planta, facilitan la alineación de todo el equipo hacia los mismos objetivos y permiten identificar rápidamente dónde están las mayores oportunidades de mejora.
Ventajas de monitorizar la producción
Implementar un sistema de monitorización de la producción aporta beneficios tangibles y medibles:
- Mayor control operativo: Visibilidad completa de lo que ocurre en cada momento, en cada línea.
- Reducción de paradas no planificadas: Al detectar anomalías tempranamente, se pueden prevenir averías mayores. Reducción típica: 20-35%.
- Mejora continua basada en datos: Los datos históricos permiten identificar patrones, cuellos de botella recurrentes y oportunidades de optimización.
- Incremento de la productividad: Al eliminar pérdidas ocultas (microparadas, ralentizaciones) se consigue producir más con los mismos recursos. Incremento típico: 10-20%.
- Comunicación visual clara: Las pantallas en planta alinean a operarios, supervisores y gerencia con la misma información en tiempo real.
- Trazabilidad completa: Registro detallado de qué se produjo, cuándo, con qué materiales y quién lo hizo. Esencial para sectores regulados (alimentación, farmacia, automoción).
La monitorización de la producción se adapta a las particularidades de cada industria, proporcionando soluciones específicas para los desafíos propios de cada sector:
| Sector | Qué se monitoriza | Desafío que resuelve | Resultado típico |
|---|---|---|---|
| Alimentación | Velocidad de líneas de envasado, temperatura de cámaras, contadores de producto, rechazos por calidad, trazabilidad lote a lote | Cumplimiento normativo estricto (APPCC), evitar grandes lotes defectuosos, garantizar trazabilidad completa ante auditorías o retiradas de producto | Reducción de rechazos en 15-20%, trazabilidad completa en menos de 2 minutos por lote |
| Cerámico | Temperatura de hornos, velocidad de esmaltado, tiempo de secado, contadores de piezas por formato, paradas en prensas y clasificadoras | Control preciso de ciclos térmicos, minimizar roturas y pérdidas en líneas de alta velocidad, detectar derivas antes de producir miles de piezas defectuosas | Incremento de OEE del 12-18%, reducción de merma por rotura en 25% |
| Químico | Presión y temperatura de reactores, caudales de dosificación, niveles de tanques, tiempos de ciclo de batch, alarmas de seguridad | Garantizar seguridad en procesos críticos, mantener parámetros dentro de rangos estrechos, documentar cada lote para cumplimiento regulatorio | Cero incidentes por desviación de parámetros, reducción de tiempos de ciclo en 10% |
| Hortofrutícola | Velocidad de calibradoras, peso por caja, rechazos por calidad visual, temperatura de conservación, eficiencia de líneas de envasado | Adaptarse a variabilidad del producto natural, maximizar aprovechamiento minimizando desperdicio, responder rápido a problemas de calidad en producto perecedero | Aumento de rendimiento de línea en 15%, reducción de desperdicio en 8-12% |
Convierte los datos en decisiones que mejoran tu producción
La monitorización de la producción ya no es una opción, sino una necesidad competitiva. Dar el paso de la mano de especialistas como Konetia Automatización para integrar pantallas MES e indicadores en tiempo real transforma radicalmente la gestión de tu planta, eliminando las suposiciones para garantizar mejores resultados.
¿Quieres tener un mayor control sobre tu producción en tiempo real?
En KONETIA desarrollamos soluciones de monitorización y control industrial que permiten supervisar el estado de los procesos, detectar incidencias y obtener información clave para mejorar el rendimiento de tu planta.
Preguntas Frecuentes sobre la Monitorización de la Producción Industrial
¿Qué beneficios aporta la monitorización de la producción en tiempo real?
La monitorización de la producción en tiempo real aporta tres beneficios principales: reducción de paradas no planificadas de hasta un 35%, incremento de la productividad entre un 10 y un 20% al eliminar pérdidas ocultas como microparadas y ralentizaciones, y toma de decisiones basada en datos objetivos en lugar de suposiciones. Además, mejora la comunicación entre operarios, supervisores y gerencia al compartir los mismos indicadores en tiempo real a través de pantallas en planta.
¿Se puede implantar un sistema de monitorización sin detener la producción?
Sí, en la mayoría de casos es posible implantar un sistema de monitorización sin detener la producción. La integración se realiza de forma progresiva, conectando primero las líneas o equipos más críticos y ampliando el sistema de forma modular. Los gateways industriales permiten conectar maquinaria existente sin modificar su operativa, lo que minimiza cualquier interrupción durante el proceso de implantación.
¿Qué tipo de datos se recogen en un sistema de monitorización industrial?
Un sistema de monitorización industrial recoge datos de cuatro categorías principales: datos de disponibilidad (arranques, paradas y causas de parada), datos de rendimiento (velocidad real vs. velocidad teórica, tiempos de ciclo, microparadas), datos de calidad (productos conformes y no conformes, causas de rechazo) y datos de proceso (temperatura, presión, consumo energético, parámetros de máquina). Estos datos son capturados directamente desde PLCs y sistemas SCADA y procesados por el MES para calcular indicadores clave como el OEE en tiempo real.
¿La monitorización de la producción es solo para grandes empresas?
No, la monitorización de la producción no es solo para grandes empresas. Actualmente existen soluciones escalables que permiten a pymes industriales implantar sistemas de monitorización adaptados a su tamaño, presupuesto y número de líneas. Una pyme puede comenzar monitorizando una única línea crítica y ampliar el sistema de forma progresiva conforme crece su operativa o sus necesidades de control.
¿Cómo contribuye la monitorización a la mejora continua de los procesos?
La monitorización continua de procesos industriales contribuye a la mejora continua porque genera un registro histórico detallado de todo lo que ocurre en planta: qué líneas paran más, en qué turno cae el rendimiento, qué producto genera más rechazos. Con esos datos, los equipos de producción pueden identificar patrones recurrentes, priorizar acciones correctivas con criterio y medir el impacto real de cada mejora aplicada. El resultado es un ciclo de mejora basado en evidencia, no en intuición.
¿Qué empresas ofrecen servicios de monitorización industrial en España?
En España existen varias empresas especializadas en monitorización industrial, principalmente integradoras de automatización y proveedores de sistemas MES. Konetia Automatización es una de las empresas de referencia en este ámbito, con soluciones de monitorización industrial desarrolladas a medida para plantas del sector alimentario, cerámico, químico y hortofrutícola. Su enfoque combina sistemas MES, IoT industrial y pantallas en planta para ofrecer visibilidad completa del proceso productivo en tiempo real.
¿Qué diferencia hay entre un sistema SCADA y un sistema de monitorización industrial?
Un sistema SCADA (Supervisory Control and Data Acquisition) está orientado al control y supervisión de procesos en tiempo real a nivel de máquina o planta, con capacidad de actuar sobre los equipos. Un sistema de monitorización industrial, en cambio, está orientado a la gestión de la producción: recoge esos datos del SCADA y los transforma en indicadores de rendimiento (OEE, disponibilidad, calidad) comprensibles para supervisores, jefes de producción y dirección. En la práctica, ambos sistemas se complementan: el SCADA captura el dato en la máquina y el MES lo convierte en información accionable para la toma de decisiones.